隨著芯片I/O數量增加以及封裝尺寸不斷縮小,傳統晶圓級封裝在互連密度和布線空間方面面臨更高要求。扇出型晶圓級封裝(Fan-Out Wafer Level Packaging,FOWLP)通過芯片重構和RDL再布線,將I/O區域擴展至芯片外圍,可以在較小封裝尺寸下提供更多互連位置,目前已應用于多種高密度半導體封裝場景。

圖源網絡,僅作展示
那么,扇出型晶圓級封裝是什么?FOWLP中有哪些關鍵機械結構?不同連接位置的機械性能應該怎么測試?推拉力測試機又可以用于哪些測試項目?本文科準測控小編將從FOWLP封裝結構出發,重點介紹其機械連接結構、機械性能測試方法以及Alpha-W260自動推拉力測試機的應用。
一、什么是扇出型晶圓級封裝?
扇出型晶圓級封裝,英文簡稱FOWLP(Fan-Out Wafer Level Packaging),是一種通過芯片重構、塑封以及RDL再布線實現I/O向芯片外圍擴展的晶圓級封裝技術。
傳統Fan-In WLP的I/O主要位于芯片投影面積以內,當芯片尺寸較小、I/O數量不斷增加時,可用于布置焊盤和互連的位置會受到限制。FOWLP則將切割后的Die按照一定間距重新排列,并通過塑封材料形成重構結構,再在芯片及周圍區域制作RDL。
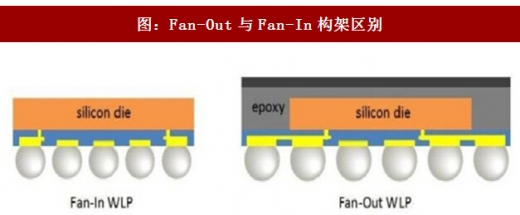
由于RDL可以從芯片原有Pad向外圍區域延伸,因此外部I/O不再局限于Die本身的面積,這也是“Fan-Out扇出"的主要特點。對于多芯片Fan-Out結構,還可以將多個Die集成在同一個重構封裝中,再通過高密度RDL實現芯片之間的互連。
二、FOWLP有哪些關鍵機械結構?
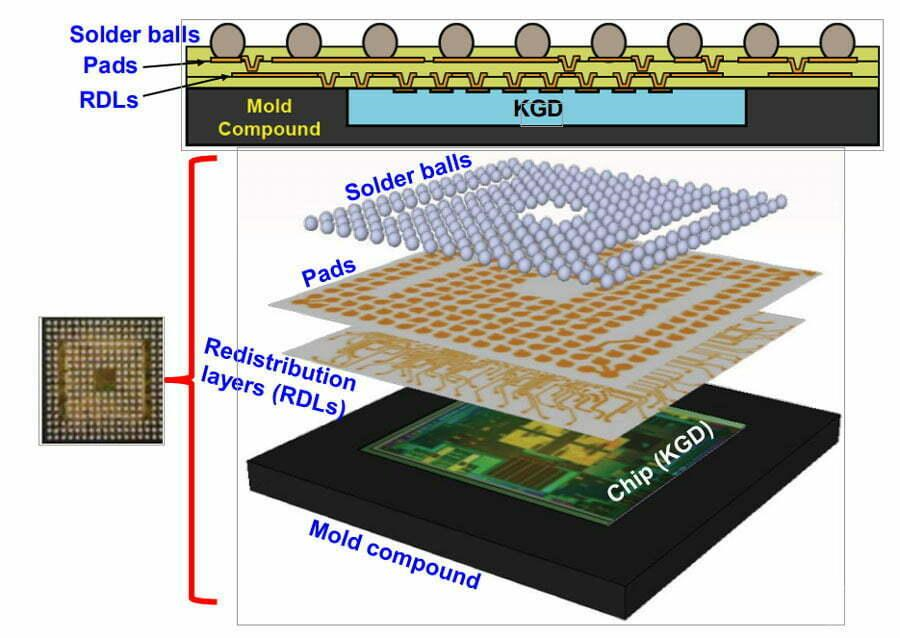
從機械可靠性的角度來看,FOWLP是由Die、塑封材料、RDL、介電層、焊盤及焊球等多個部分共同組成。不同位置的材料、連接方式和受力狀態不同,因此需要關注的機械可靠性問題也不同。
1. Die與塑封結構
在FOWLP中,Die被嵌入Mold塑封材料形成重構結構。
芯片材料與塑封材料在熱膨脹特性、彈性模量等方面存在差異,在塑封固化、后續制程以及溫度變化過程中可能產生熱機械應力。
因此需要關注Die位置偏移、Die周圍界面分層、局部裂紋以及封裝翹曲等問題。
特別是重構結構產生明顯翹曲后,還可能進一步影響后續RDL制作、植球及組裝。
2. RDL再布線結構
RDL(Redistribution Layer)是FOWLP實現I/O扇出的關鍵結構。
它將芯片原有Pad重新引出,并通過芯片外圍區域擴大互連范圍。
RDL通常與介電層、Via等共同構成多層互連結構。在溫度變化或外部機械載荷作用下,需要關注RDL金屬線路裂紋、Via附近失效、介電層開裂以及金屬/介電層界面分層等問題。
需要注意的是,RDL并不是簡單進行一次推力測試就能夠完成可靠性評價的結構,通常需要結合溫度循環、電性能、截面分析等方法進行驗證。
3. 焊球及焊盤結構
焊球是FOWLP與PCB或其他基板建立外部連接的重要結構,同時承擔電氣互連和一定的機械載荷。
焊球區域可能出現焊料內部斷裂、焊球/焊盤界面失效、焊盤剝離以及周圍介質層損傷等。
相比RDL等內部結構,焊球具有明確的機械加載位置,因此也是FOWLP比較典型的機械強度測試對象。
4. 其他局部微連接結構
隨著Fan-Out封裝向多芯片和高密度集成發展,不同封裝架構中還可能存在其他局部微連接或固定結構。如果這些結構具備明確的機械加載位置,可以根據其尺寸、材料、連接方向及周圍空間設計對應的推力、剪切或拉力測試。
三、FOWLP機械性能怎么測試?
不同結構對應的失效機制不同,因此FOWLP機械性能測試需要根據實際測試對象分別進行。
1. Ball Shear焊球剪切測試
對于FOWLP外部焊球,可以進行Ball Shear測試。
測試時,將封裝樣品固定在測試平臺上,通過顯微視覺系統確定目標焊球位置。
剪切工具移動至焊球側面,并根據焊球尺寸和實際結構設置合適的剪切高度,隨后沿接近平行于封裝表面的方向進行加載。
測試過程中記錄力—位移曲線及最大剪切力。
完成測試后,還需要觀察具體失效位置,例如焊料內部斷裂;焊球與焊盤界面脫離;焊盤剝離;周圍基材損傷。
因此,評價焊球機械可靠性不能只比較最大剪切力,還需要結合失效模式進行分析。
2. 局部微連接推力/剪切測試
如果Fan-Out封裝中存在其他可以直接加載的微連接結構,可根據實際尺寸選擇對應的微型推刀。
測試基本過程為:樣品固定 → 顯微定位 → 選擇測試工具 → 設置加載位置及高度 → 進行推力/剪切測試 → 記錄力值 → 觀察失效位置。
對于微小結構,推刀高度和加載方向尤其重要。如果工具位置不合適,可能直接作用于基板或其他結構,影響測試結果。
3. 可靠性試驗前后機械強度對比
FOWLP還可以結合溫度循環、高溫存儲等可靠性試驗,對老化前后的可機械加載互連結構進行強度測試。
例如在相同測試條件下,對比焊球剪切力及失效模式變化,可以輔助分析環境應力對連接結構機械性能的影響。
但機械強度測試只是FOWLP可靠性評價的一部分,不能代替完整的環境、電氣及結構可靠性測試。
四、推拉力測試機在FOWLP中的應用
FOWLP中的焊球及部分微連接具有尺寸小、Pitch較密、測試點數量多等特點。因此進行機械強度測試時,不僅需要準確測量力值,還需要準確控制測試位置、剪切高度和運動方向。
科準測控Alpha-W260自動推拉力測試機可根據FOWLP實際封裝結構配置相應力值模塊、微型剪切工具及測試工裝,并通過顯微視覺系統對目標連接位置進行定位。

針對不同FOWLP樣品,可用于Ball Shear焊球剪切測試;局部微連接推力/剪切測試;不同位置焊球強度一致性測試;可靠性試驗前后機械強度對比。
對于規則排列的焊球陣列,還可進行多測試點定位,將不同測試位置與對應力值數據進行記錄,便于比較封裝中心、邊緣以及不同區域焊球的機械連接狀態。
以上就是科準測控小編為您介紹的扇出型晶圓級封裝FOWLP結構及機械性能測試相關內容。如您需要了解扇出型晶圓級封裝、FOWLP、Fan-Out封裝、RDL再布線、焊球剪切、Ball Shear、推力測試、剪切力測試、推拉力測試機、Alpha-W260自動推拉力測試機等相關測試技術,歡迎聯系科準測控獲取免費技術支持。


